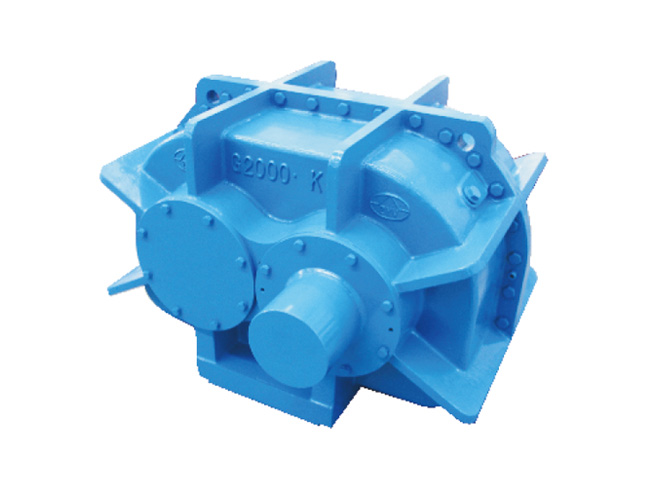
激振器作為振動篩、振動給料機等核心設備的動力源,其運行噪聲水平直接影響操作環境、設備壽命及人員健康。當激振器噪聲明顯增大時,往往意味著結構共振、軸承磨損或安裝基礎松動等問題已經出現。針對這一痛點,海思德重工基于多年工程經驗,提出一套系統化的減振降噪改造方案。本文將從噪聲產生機理出發,分享從根源到傳播路徑的治理思路,幫助用戶科學、高效地解決激振器噪聲大的困擾。
要制定有效的改造方案,首先要明確噪聲的源頭與傳遞路徑。根據現場測試與故障統計,激振器噪聲增大主要源于以下三點:
實際工況中,以上三類噪聲往往疊加出現。海思德重工改造團隊在診斷時,會先通過頻譜分析與模態測試鎖定主因,再針對性設計改造參數,避免盲目增加阻尼材料或更換軸承。
任何改造方案都應遵循“源頭控制>傳播路徑阻斷>接收點保護”的優先級。針對激振器噪聲,具體設計原則包括:
每一項原則都需結合現場空間、維護便利性和成本進行權衡。以下為具體的分步方案。
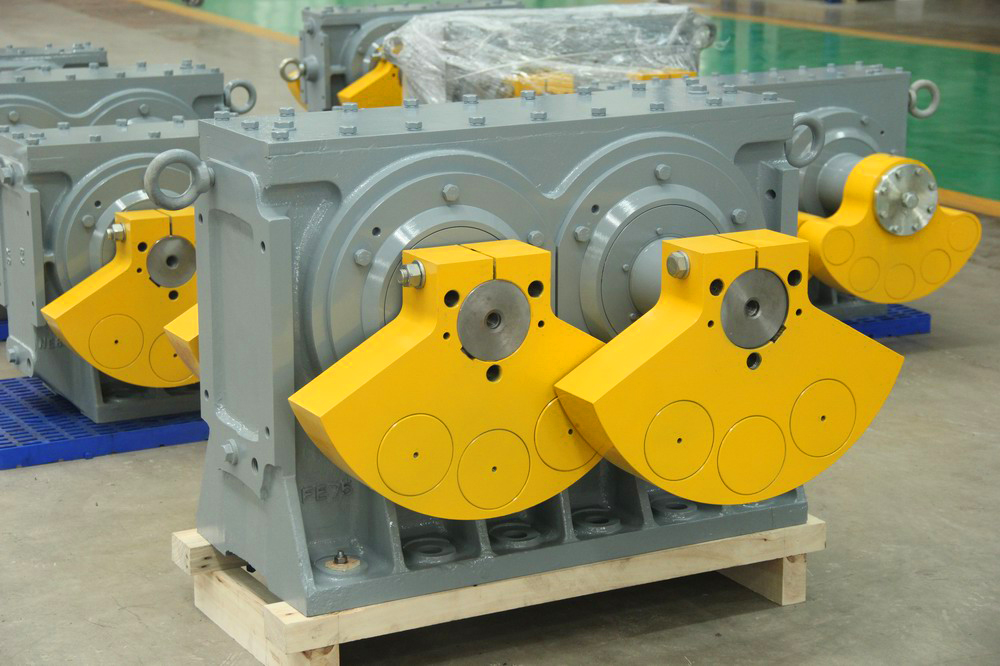
步是恢復激振器本身的精度。更換高精度軸承(SKF或FAG C3游隙),并檢查齒輪側隙是否在0.1~0.3 mm范圍內。對于舊式偏心塊,可將其改為對稱式結構,減小不平衡力矩的諧波分量。更換后建議進行12小時跑合測試,記錄振動加速度變化。
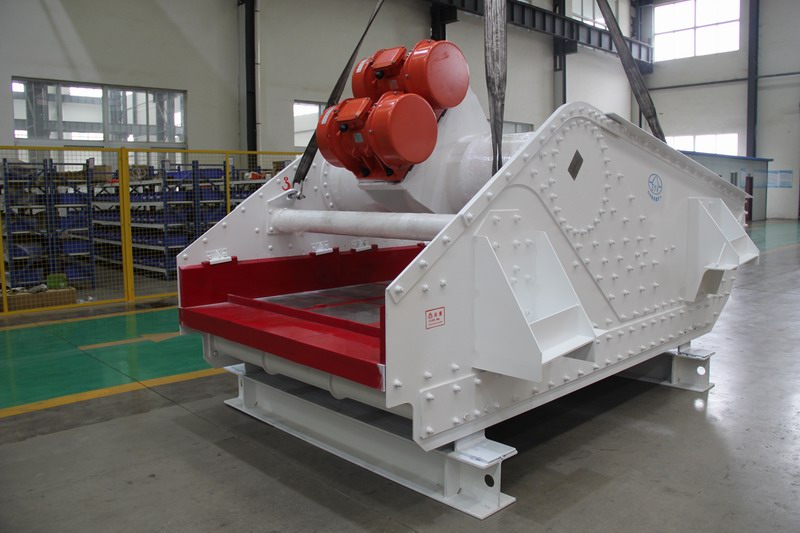
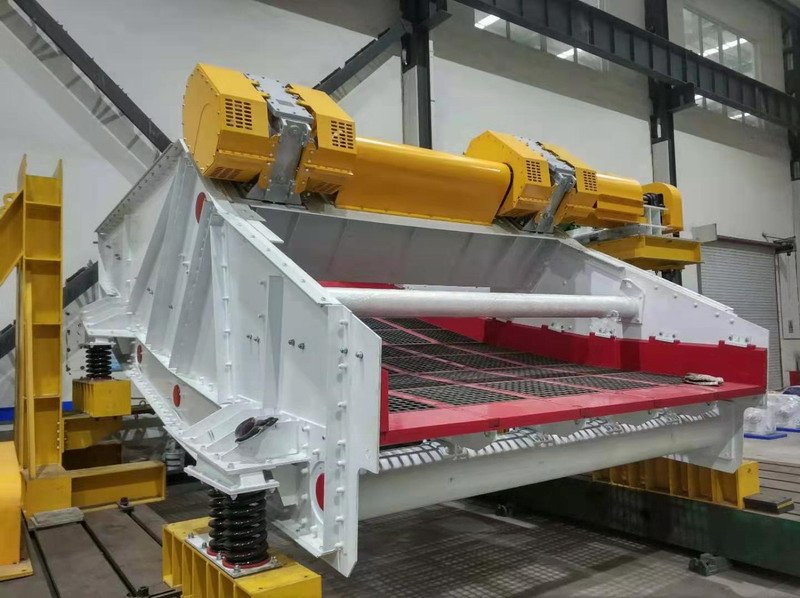
將原剛性連接改為柔性隔振:在激振器底座與安裝梁之間串聯兩道隔振層——層采用阻尼型板式橡膠隔振器(靜撓度控制在4~6 mm),第二層采用金屬網阻尼墊片。這種組合可使15~30 Hz頻段振動傳遞率降低至0.2以下。海思德重工在某電廠振動篩項目中應用該方案后,基礎側振動值從12 mm/s降至2.8 mm/s,噪聲降低9 dB(A)。
對激振器外殼進行約束阻尼處理:先貼合一層3 mm厚丁基橡膠阻尼板,再覆蓋1.5 mm鋼板作為約束層,利用復合損耗因子消耗彎曲波能量。注意不得覆蓋標注銘牌及散熱區域。經實測,2 mm以上厚度的阻尼層可使殼體輻射噪聲降低5~8 dB(A)。
若噪聲要求嚴格(如低于85 dB(A)),可定制模塊化隔聲罩。罩體采用鋼板+防爆玻璃觀察窗+內部吸聲尖劈結構,進風口設折板式消聲器,出風口設阻性片式消聲器。設計時務必核算通風量,避免激振器過熱。海思德重工提供標準化尺寸罩體,現場30分鐘即可完成組裝。
以下為海思德重工在某礦山企業實施的激振器減振降噪改造前后數據(第三方檢測):
| 測點位置 | 改造前 dB(A) | 改造后 dB(A) | 降噪量 |
|---|---|---|---|
| 激振器旁1 m | 98.6 | 87.3 | 11.3 |
| 操作位(距5 m) | 91.2 | 81.5 | 9.7 |
| 基礎振動速度 | 14.2 mm/s | 3.1 mm/s | 78% |
結果表明,綜合采用隔振、阻尼與隔聲方案后,噪聲與振動同步顯著下降,且設備運行溫度未超過限定值(溫升<45 K)。用戶反饋操作環境的舒適度與設備可靠性均有明顯提升。
改造完成后,需建立定期檢查制度:每季度檢測一次隔振器的靜態壓縮量,每年更換一次阻尼板(若出現開裂或硬化)。海思德重工可提供改造后3個月內的現場復測服務,確保方案效果持久。對于預算有限的企業,建議優先完成機械檢修與隔振改造,這兩項措施的性價比。若噪聲仍超標,再追加殼體阻尼與隔聲罩。
總之,激振器噪聲大并非不可解決的難題。通過科學診斷、分層治理和選材優化,大多數工況可實現10~15 dB(A)的降噪量。海思德重工深耕重工振動領域,擁有數百臺激振器改造經驗,能為不同工況定制專屬減振降噪方案,助力企業優化生產環境、延長設備壽命。
 18537996660
 豫公網安備 41032302000188號
 網站首頁
 電話咨詢
 返回頂部